

換新機台時,工業刀具該選標準品還是客製化?
換新機台或改材料時,工業刀具該用標準品還是客製?本文說明尺寸與刃角判斷方式、打樣試切流程,並比較圓形刀片與四面刀的訂製重點。
工廠換了新機台,或同一台設備改切不同材料時,原本慣用的工業刀具常常裝不上去,或裝上後切口毛邊變多、換刀頻率暴增。這時採購與現場最常卡在一個問題:要繼續找市售標準品,還是直接訂製?以下從機台介面與材料變化的判斷方式談起,接著整理訂製的打樣流程,最後說明圓形刀片與四面刀在客製時的不同重點。
■ 標準品裝不上或切不好,先看這兩個徵兆
判斷標準品能不能用,第一步是比對安裝介面。新機台的刀軸直徑、鍵槽位置與鎖固孔距和舊機不同時,市售工業刀具即使外形相近也無法穩定固定,勉強加墊片會讓刀片偏擺,切口出現週期性的波紋或單側毛邊。量測時要以機台說明書或刀座實測為準,舊刀經過多次重磨,外徑與厚度早已縮小,拿來當尺寸依據容易出錯。
第二種情況是機台沒換,但被切材料變了。例如從一般紙張改切含玻纖或填充粉的複合材料,原本的刃角與鋼材容易崩口;改切軟質橡膠或厚膜時,刃角太鈍反而會擠壓拉絲。若刀具在正常轉速下壽命明顯縮短,或崩口集中在刃尖而非均勻磨耗,代表材質與刃型的需求已經改變,這時評估客製化工業刀具會比反覆試用不同品牌更有效率。
圖面要寫明公差:
訂製客製化工業刀具時,內孔公差、平面度與刃口角度都要在圖面寫明數值,只寫照舊品製作,驗收時容易各說各話,重做的責任與費用也難以釐清。首批數量含輪替用量:
客製品每次下單都要重新排程生產,首批數量宜涵蓋重磨週期中的輪替用量,避免一把刀送去研磨時,產線只能停機等待。出現裂紋立即停用:
刀片出現裂紋、刃口缺角,或運轉時有異常震動與異音,應立即停機更換,不要繼續磨用;拆裝刀具時要戴防割手套,並確定機台已斷電上鎖。
■ 從提供資料到試切驗收的訂製流程
採購人員向業者詢問客製化刀具時,宜請現場技師一起提供資料,資料越完整,打樣次數越少。除了圖面或未磨過的原廠樣品,還要說明被切材料的種類與厚度、機台轉速或線速,以及目前的失效模式,例如崩口、捲刃或黏料。鋼材選擇是一種取捨:硬度拉高較耐磨,但韌性下降,遇到含雜質的材料就容易崩裂,可以請業者依失效模式提出兩種方案試切比較。
圓形刀片的訂製要多留意配對關係,分條用的上下刀需要一起考慮刃口重疊量與側向間隙。只改上刀刃角而不調整下刀,切口品質可能更差。試切驗收時,可在刀具裝上機台後以低速空轉觀察有無偏擺,再切一段樣品檢查毛邊、粉屑與切口直線度,並把結果寫進驗收紀錄,作為下一批訂單的對照基準。
■ 標準品與客製品各自適合的條件
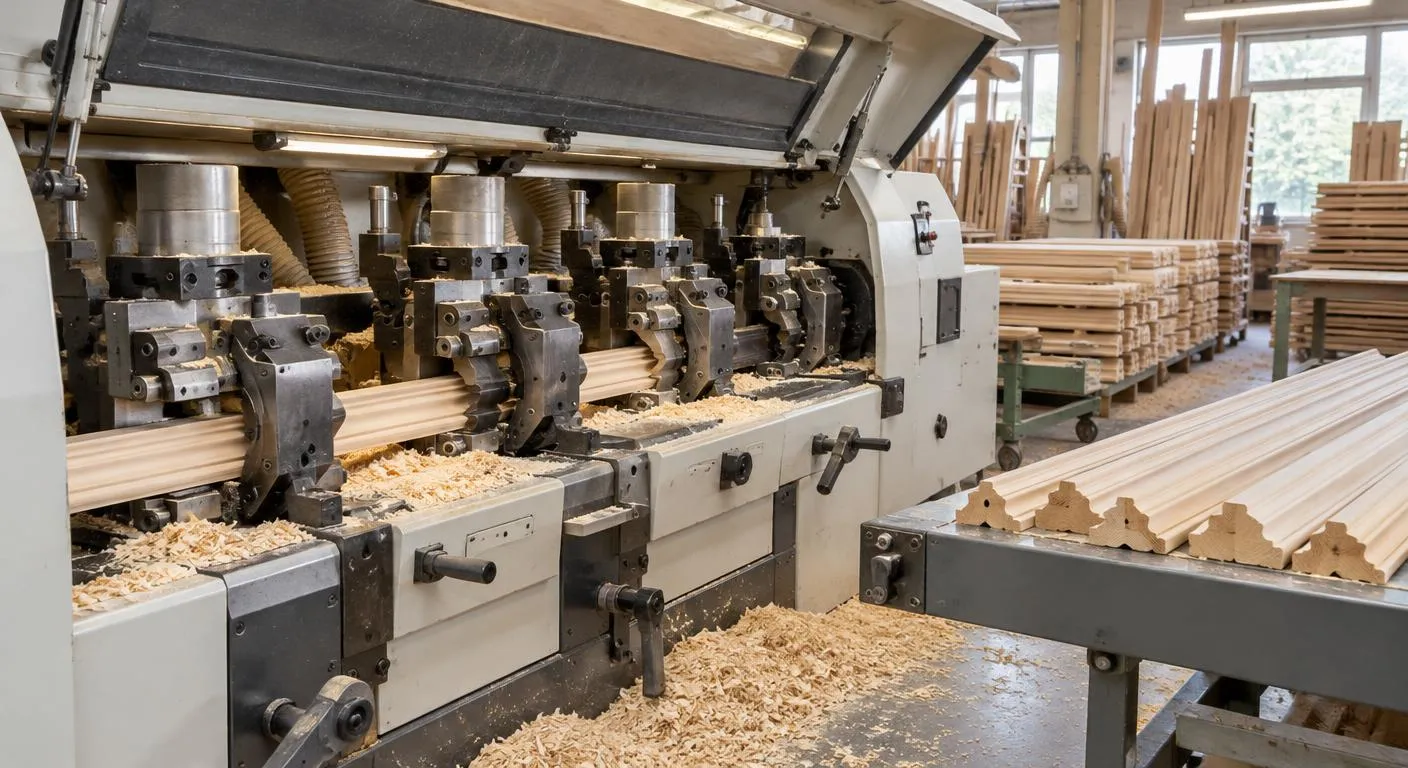
如果機台是常見規格、材料穩定且用量大,標準品交貨快、價格透明,會是較合適的選擇;如果介面特殊、材料混雜或對切口品質要求高,客製化刀具才值得投入打樣成本。四面刀用於木材四面刨床,刀刃型線直接決定成品線板的斷面,換一種線板造型通常就得重做刀,因此型線圖面與刀軸固定方式是溝通重點。分條圓刀的變數則集中在尺寸、刃角與上下刀配對,型態相對單純。
| 市售標準品 |
|---|
| 適合通用刀軸與常見材料,規格表可直接對照,交期較短、單價透明;限制是刃角與鋼材選擇有限,遇到特殊材料只能在現有型號中將就使用。 |
| 客製品 |
| 客製化刀具可依機台介面、被切材料與切口要求調整尺寸、刃型及鋼材,費用包含打樣與試切成本,少量訂購單價較高,適合標準品無法解決的情況。 |
■ 常見問答 (FAQ)
Q1: 舊機台的刀具可以直接裝到新機台上嗎?
要看情況,關鍵在刀軸直徑、鍵槽與鎖固孔是否一致。即使尺寸吻合,新機台轉速若較高,原本的工業刀具也需要核對動平衡與鋼材能否承受,否則容易震動或崩口,裝機前可請業者協助比對規格。
Q2: 訂製圓形刀片要準備哪些資料?
訂製圓形刀片前主要準備三項資料:外徑、內孔與厚度等安裝尺寸,被切材料的種類與厚度,以及目前遇到的切口問題。若是上下刀搭配使用,也要一併提供另一片刀的規格,業者才能計算重疊量與側隙。
| 詢價前,可以整理新機台的刀軸規格、被切材料樣品與目前的切口照片;若訂製四面刀,再附上線板斷面圖,並向業者確認打樣次數、試切方式與驗收標準如何寫進報價單。 |