

精密刀具報價怎麼看?材質、加工與重磨成本拆解
精密刀具的報價差異多來自材質、刃口研磨精度與塗層,拆解報價單各項成本、重磨與換新的取捨,以及詢價前要準備的圖面與用量資訊。
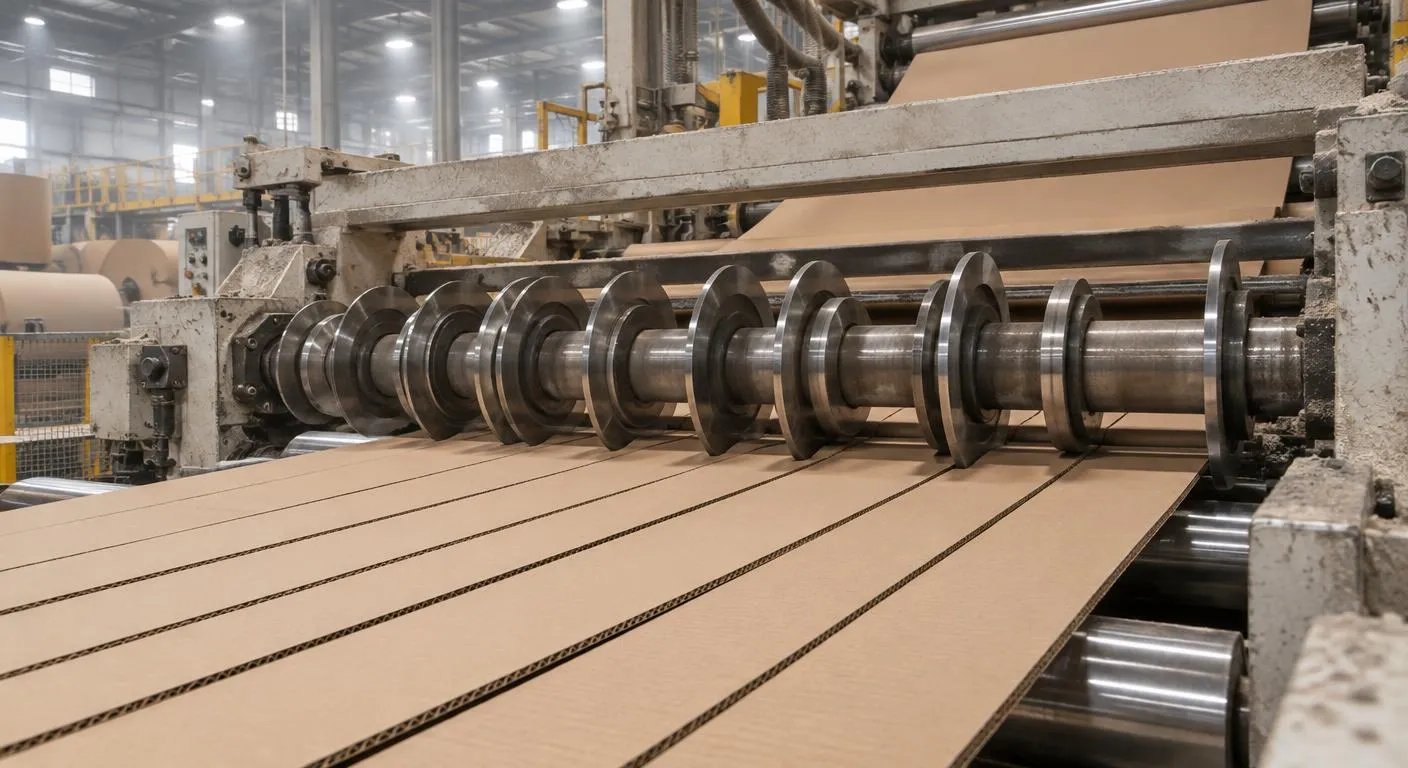
採購精密刀具時,常遇到同一張圖面拿到三份報價、價差卻接近一倍的狀況。單價高低背後通常是材質等級、熱處理、研磨公差與可重磨次數的差別,而真正影響預算的,是每片刀能切多少產量、換刀時產線停機多久。以下從報價組成、詢價與驗收流程,到換新與重磨的取捨,拆解每一筆錢花在哪裡。
■ 精密刀具報價為什麼差這麼多
一份精密刀具報價大致由三塊組成:鋼材、熱處理與研磨加工。高速鋼、粉末高速鋼與鎢鋼的原料價差明顯,鎢鋼硬度高、耐磨,但韌性較低,遇到衝擊或刀軸震動容易崩角,用錯材質反而增加損耗。研磨加工的費用則跟公差直接相關,厚度、平行度與刃口角度要求越嚴,研磨工時與檢測時間就越長。如果報價單只寫總價、沒列材質與硬度範圍,就很難判斷價差是否合理。
瓦楞紙板刀具的成本結構又有另一層考量。再生紙漿常夾帶細砂與填料,加上澱粉膠乾固後的硬度,刃口磨耗速度比切一般紙張快,分紙壓線用的薄刀一旦鈍化,切口就會出現毛邊、紙粉增加,甚至壓潰楞型。因此評估瓦楞紙板刀具時,比較單片售價意義不大,換算成每萬米切割長度的刀具成本,再加上換刀時整條產線停機的損失,才看得出較貴的耐磨材質是否划算。
報價基準要一致:
比價時留意每份報價是否都包含鍍層、防鏽包裝與運費,有的業者把刃口角度修改另計,總價看似便宜,補上這些項目後排序可能反轉。備品數量別抓太緊:
瓦楞紙板刀具在旺季產量增加時磨耗會加快,備品只抓一組,遇到崩刃就只能停機等待;以重磨送修的往返時間回推最低庫存量較穩當。崩刃刀片立即停用:
刃口出現缺口或裂紋時不要繼續上機,高速旋轉下碎片可能飛出傷人,拆裝時要先斷電上鎖並戴防割手套,有裂紋的刀片也不適合送重磨。
■ 從詢價到驗收的成本控管步驟
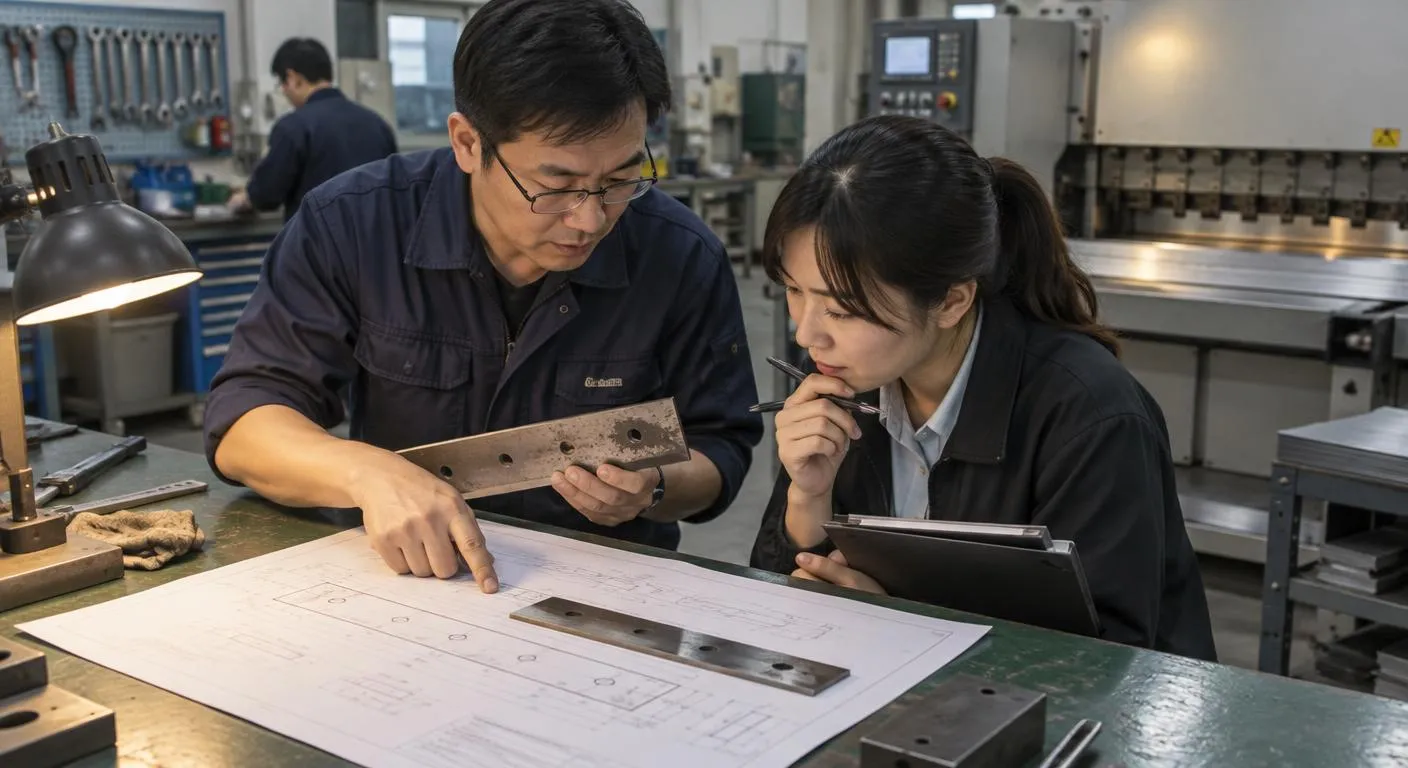
要詢價時,提供的資訊越完整,報價就越接近實際成交價。基本資料包括圖面或舊刀樣品、機台型號、被加工材料與厚度,以及預估月用量;用量會影響能否整批熱處理,少量訂製還要分攤程式設定與治具費用,單價自然偏高。另一個常被忽略的成本是圖面公差標得比實際需求嚴,非配合面也要求微米級精度,研磨工時就會倍增,送出機械刀具詢價前可以找現場維修人員一起檢討哪些尺寸真的影響裁切品質。
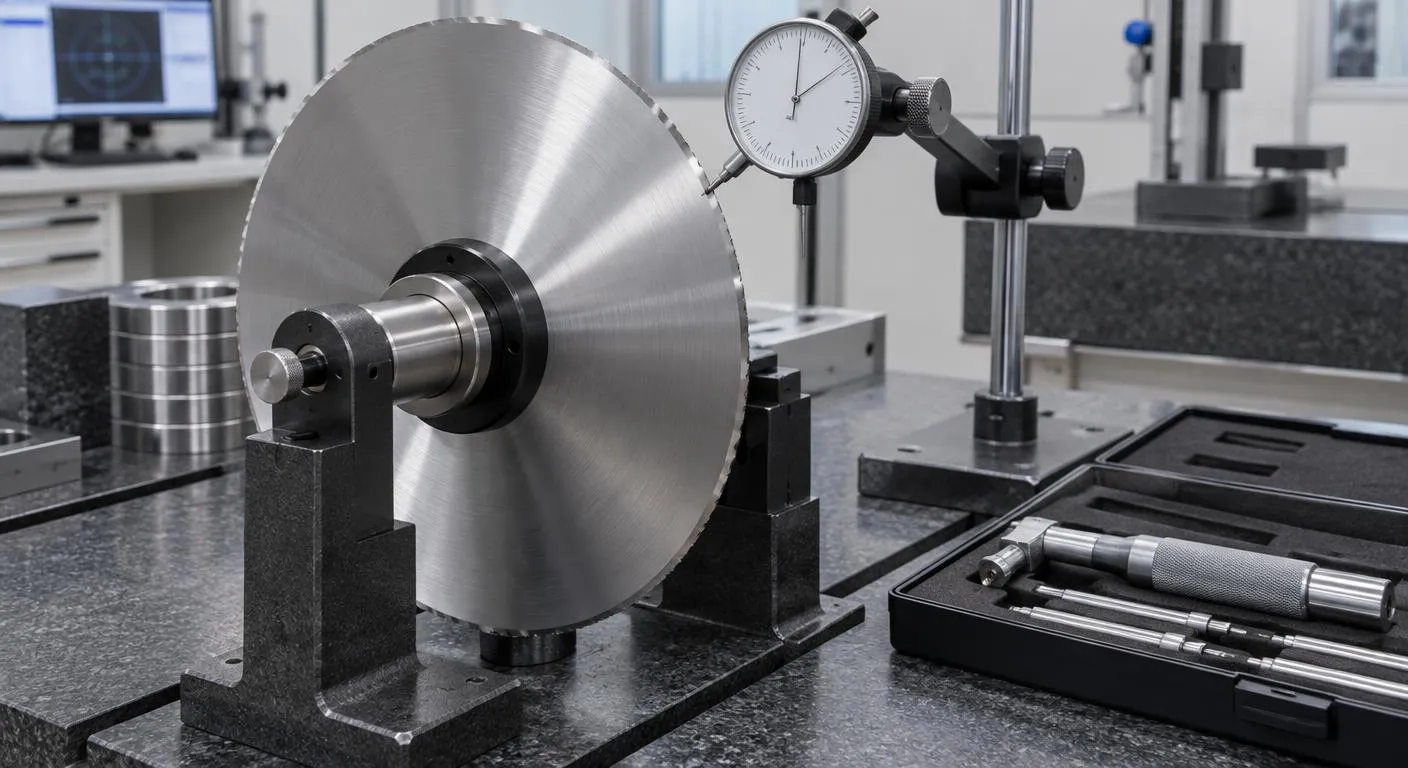
收到工業圓刀時的驗收,決定了後續會不會花冤枉錢。外徑、內孔、厚度與端面跳動是基本量測項目,內孔若偏大,裝上刀軸後會產生偏擺,刃口受力不均就會提早崩缺。重磨餘量也要在驗收時一併記下,每次重磨外徑會變小,上下刀的重疊量與側向間隙都得跟著調整;超過可重磨範圍仍勉強使用,切口品質下降與斷刀的風險會同時升高,這時換新反而比較省。
■ 換新、訂製或重磨:工業刀片怎麼取捨
工業刀片的取得方式有三種:採購標準品、依圖訂製,或把舊刀送回重磨。規格與市售尺寸一致、月用量穩定時,選標準品備庫最划算;機台改裝過或要切特殊複合材料,訂製品雖有開發成本,卻能把材質與刃口角度調整到符合條件。重磨單次費用多半低於換新,但只適合刃口磨耗而本體未變形、未崩缺的刀片,回廠後也要檢查硬度是否因研磨過熱下降。產線若撐不過送修空窗,就得多備一組替換刀,庫存成本也要算進去。
| 標準品 |
|---|
| 適合通用尺寸的機械刀具,價格透明、交期較短,可多家比價;缺點是材質與刃口角度選擇有限,遇到特殊材料時壽命可能不如預期。 |
| 訂製品 |
| 依圖面或樣品製作,可指定鋼材、硬度與鍍層,適合改裝機台或難切材料;首批需負擔設定費,追加同規格時單價有機會下降,可在報價時一併詢問。 |
■ 常見問答 (FAQ)
Q1: 精密刀具可以先少量試用再決定大量採購嗎?
要看情況。標準規格的精密刀具多半能先買少量測試,訂製品則因設定費固定,試作一兩片的單價會明顯偏高。可以請業者把試作價與量產價分開報,並約定試用期間要觀察的切割長度與切口狀態,作為後續下單的檢核依據。
Q2: 送工業圓刀重磨前要準備什麼?
主要有三項:原始外徑與最小可用外徑、目前裝機的重疊量設定,以及刃口磨耗或崩缺的照片。業者據此評估還剩多少重磨空間,也能預先估算回機後需要調整的間隙,避免刀片回廠後才發現已不堪使用。
| 詢價前把圖面或舊刀樣品、機台型號、被加工材料與月用量整理好,並請業者在報價單上分列材質、硬度、鍍層與重磨費用,比較工業刀片的長期成本時會更清楚。 |