

開槽刀從需求確認到上機驗收的完整流程
開槽刀從槽寬槽深確認、材質與刀片選型、試切檢核到上機驗收,本文依序說明每一步實際該看的尺寸、磨耗徵兆與合理換刀時機。
開槽刀用在車床加工外徑槽、內孔槽或端面槽,挑錯槽寬或刀桿規格,常見結果是振刀、槽底不平或刀尖崩缺。這篇以設備管理者與採購人員的角度,從整理加工需求開始,一路走到試切與上機驗收,把每一步要看的尺寸與判斷方式整理清楚,也說明鎢鋼圓刀這類分條用途的刀具和車削開槽差在哪裡,避免一開始就選錯方向。
■ 開槽刀出問題的常見成因與判斷方式
車削開槽時刀具是正面切入、兩側受限,切屑沒有空間逃出,所以排屑與刀尖中心高比外徑車削敏感得多。開槽刀裝得比工件中心高或低,槽底容易留下凸台,或讓刀片下緣與工件摩擦;刀桿伸出過長則會出現規律的振紋。判斷時可以觀察切屑形狀,捲成鐘錶發條狀屬於正常,若是碎屑夾雜藍色變色,代表切削熱過高或進給太低,刀刃在摩擦而非切削。
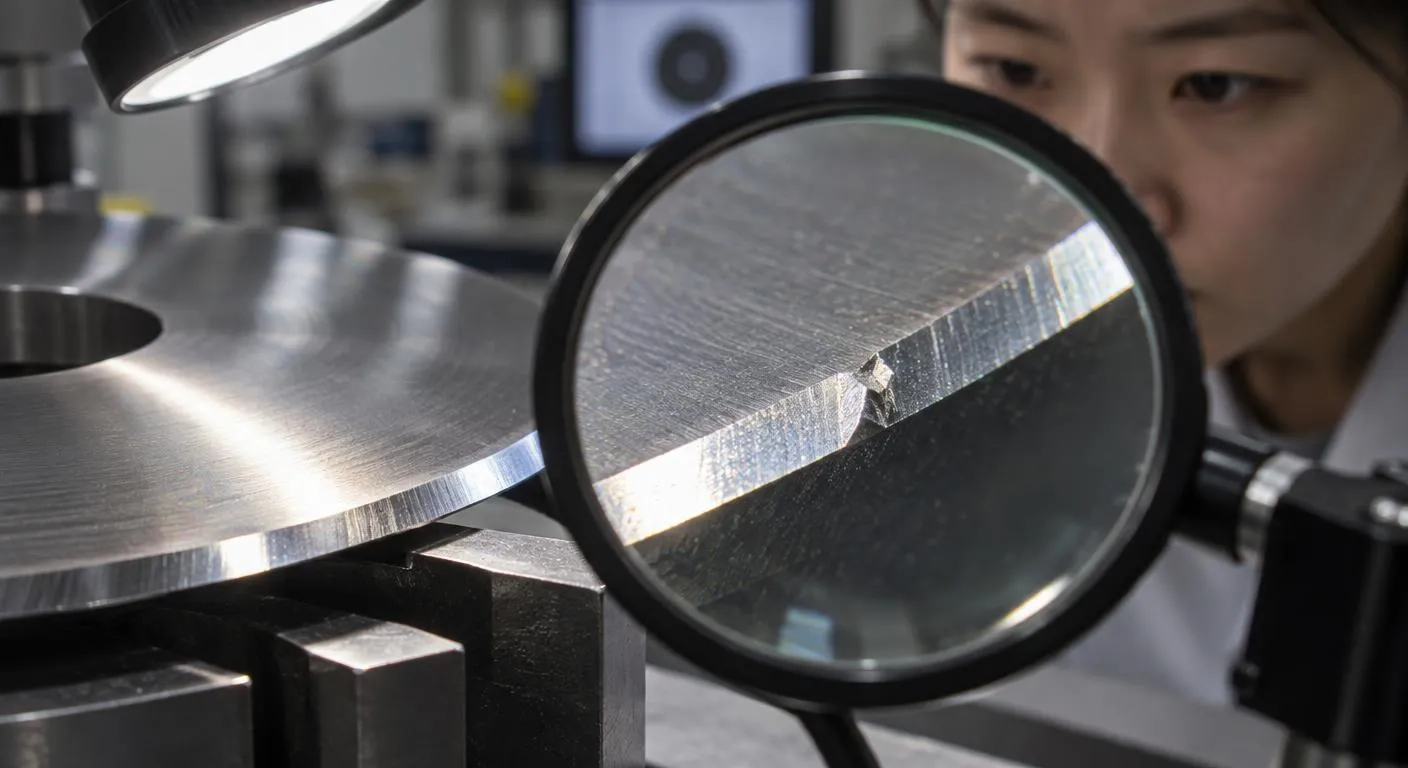
如果問題出在分條或裁切線上,情況又不同。鎢鋼圓刀常見的毛邊、粉屑與裁切面拉絲,多半來自刃口崩小缺口、上下刀重疊量或側壓設定不當,以及刀軸跳動。拿放大鏡沿刃口轉一圈,若看到不連續的亮點,通常是微崩而非單純磨鈍。微崩在硬質材料上會快速擴大,繼續使用的風險是整片碎裂飛出,發現時應停機更換,不要硬撐到下班。
重磨會改變外徑:
鎢鋼圓刀可以送重磨,但每磨一次外徑就會變小,刀軸間距與上下刀重疊量都要重新調整;可重磨次數與最小可用外徑,要事先向供應商問清楚。研磨粉塵要防護:
自行修磨鎢鋼會產生含鈷粉塵,長期吸入對呼吸道有害,需要濕式研磨與集塵設備;廠內沒有這些條件時,交給專業研磨廠處理較安全。冷卻液不要時有時無:
鎢鋼對急冷急熱敏感,切削中冷卻液斷斷續續,刃口容易產生熱裂紋;若無法穩定大量供液,維持乾切反而比間歇噴灑更不傷刀。
■ 從需求整理、選型、試切到上機驗收的步驟
第一步是把加工需求寫成數據:槽寬、槽深、公差、工件材質,以及屬於外徑、內孔還是端面槽。端面槽要特別留意刀片側面的弧度方向,左右手規格選錯會直接撞刀。挑選鎢鋼刀片時,材質牌號的取捨落在韌性與耐磨之間,鈷含量較高的牌號較耐衝擊,適合斷續切削;晶粒較細的牌號刃口較銳利,適合不鏽鋼或鋁件,牌號對應建議可請供應商依你的工件材質提供。
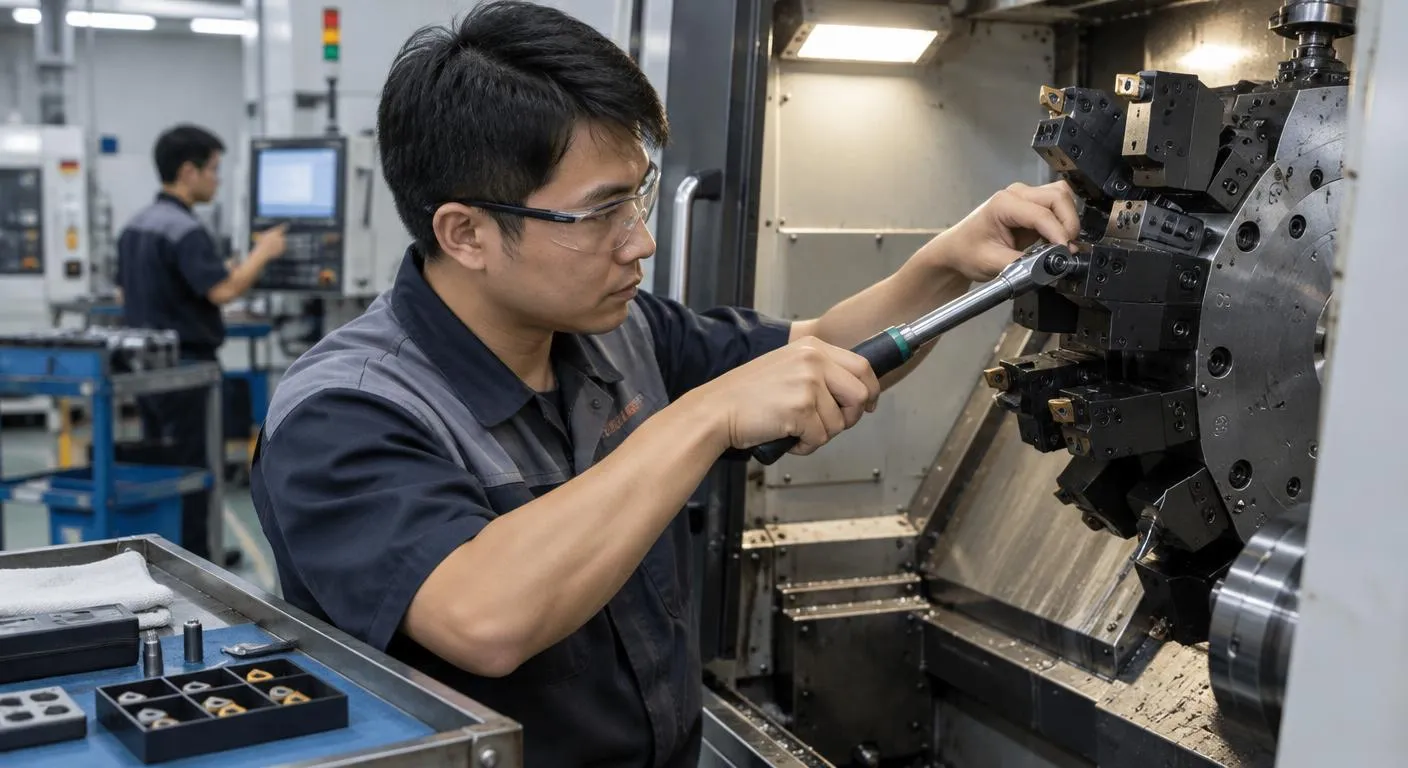
收到刀具後的檢核流程,包含量測刀片寬度、確認刀座夾持面沒有殘留鐵屑,再以較保守的轉速與進給試切幾件,量槽寬、看槽底粗糙度與切屑形態。鎢鋼刀具硬但脆,技師安裝時要用扭力扳手鎖到廠商標示值,敲擊或掉落都可能造成看不見的裂紋。驗收通過後,把每個刀刃的加工件數寫進設備日誌,作為往後換刀與維護週期的基準。
■ 開槽刀、圓刀與其他裁切刀具怎麼選
裁切刀具這個詞涵蓋很廣,選型的條件取決於被加工物。金屬工件要成形溝槽或切斷,用的是車床切槽刀與切斷刀片,重點在刀片寬度與刀桿剛性;紙張、薄膜、銅箔、橡膠這類捲材,則由圓刀或直刀負責分切,關鍵在刃口角度、單斜或雙斜磨法,以及與底刀的配合間隙。如果是一般軟質塑膠膜、產量不大,工具鋼圓刀成本較低也夠用;若材料含玻纖、碳粉或金屬箔,刃口磨耗快,換成鎢鋼材質的壽命優勢才明顯,這是採購時最值得做的取捨。
| 車床切槽刀片 |
|---|
| 以可換式鎢鋼刀片鎖在刀桿上,用於金屬工件的外徑、內孔、端面槽與切斷;磨耗後多半直接換新,費用以刀片單價除以每刃加工件數來評估。 |
| 分條用圓刀 |
| 用於紙、膜、箔與橡膠捲材分切,屬於旋轉式裁切刀具,必須與底刀或刀軸成組搭配;磨鈍後可送重磨,費用結構包含新刀成本與重磨工資。 |
■ 常見問答 (FAQ)
Q1: 開槽刀可以拿來做切斷嗎?
要看情況。槽寬較窄、刀頭夠長的槽刀片常可兼做切斷,但刀頭有效長度必須大於工件半徑,切到中心時也容易留下小凸點;若是大直徑實心棒材,改用專用切斷刀桿會穩定許多。
Q2: 採購鎢鋼刀具前要準備哪些資料?
主要是三項:工件材質與硬度、目前使用的刀片型號或刀桿規格、每月用量與可接受的單刃壽命。有了這些資料,供應商才能比較牌號與塗層,也能評估是否需要先送樣試切,而不是單憑單價決定。
| 先備妥工件材質、槽寬槽深圖面或捲材種類與厚度,以及現有刀具的磨耗照片,再向業者詢問適合的牌號、能否提供試切樣品與重磨服務,選型會更快到位。 |